 全国服务热线
常见问题
冷挤压套筒现场施工验收标准
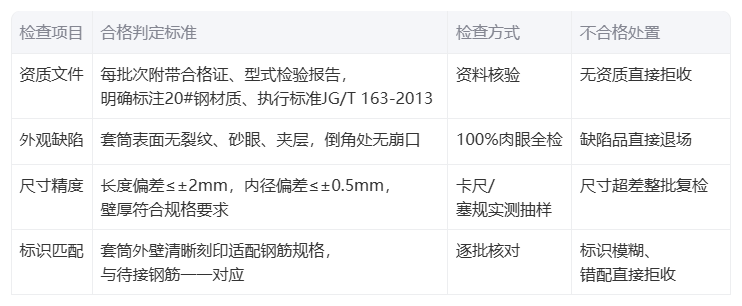
一、材料进场验收项
二、施工前准备项
· 人员资质:操作人员经专项培训合格,持证上岗,无证人员严禁独立操作
· 设备状态:挤压机油位正常,空载试运转无异常,压力表在标定有效期内(累计5000个接头/半年必须重新标定)
· 压模匹配:压模与套筒规格专属对应,不同直径钢筋连接分别选配压模,严禁混用
· 钢筋预处理:
1. 端头用砂轮切割机下料,端面与轴线夹角≤4°,无马蹄形、气割烧损
2. 端头50cm范围内铁锈、泥浆、油污全部清理干净,露出金属光泽
3. 精准标记两道线:定位线(套筒1/2长度位置)、检查线(距定位线10~15mm)
三、现场挤压操作项
· 插入深度:钢筋完全插至套筒中点,端头偏差≤5mm,检查线挤压后外露10mm以上
· 对中要求:钢筋与套筒同轴,偏心偏差≤2mm,严禁偏斜挤压
· 挤压顺序:严格从套筒中间向两端对称逐道施压,禁止从一端往另一端赶压
· 参数控制:
1. 以Φ25钢筋为例,系统压力控制在40MPa,每侧压痕不少于5道
2. 蕞后一道挤压压力降低2~4MPa,避免套筒端部崩裂
3. 挤压后套筒总长度为原长的1.10~1.15倍,压痕处外径为原外径的0.8~0.9倍
4. 接头外观:挤压完成后套筒无任何环向、纵向裂纹,接头弯折角度≤4°
四、半成品与成品保护项
· 预压半接头必须架空离地存放,套筒开口端朝上,覆盖塑料布防尘
· 严禁踩踏、抛掷半成品,避免磕碰变形、杂物灌入套筒内壁
· 成品接头做好标识,严禁在接头区域进行电焊引弧,防止钢筋材质脆化
五、验收送检项
· 正式施工前完成工艺检验,每种规格接头送检不少于3根,合格后方可大面积作业
· 同一施工条件下,每500个接头为一个检验批,不足500个按一批计,每批抽取3根做单向拉伸试验
· 所有接头逐批做外观、尺寸全检,不合格接头直接切除重做,严禁二次挤压、补焊修补
景县达因机械有限公司
地址:河北省景县安陵镇工业区
电话:18632800123
官网:http://18617956666.com
选择达因,就是选择一份经得起时间考验的连接承诺

 【微信沟通】
 【微信公众号】