 全国服务热线
常见问题
直螺纹套筒和冷挤压套筒的验收标准分别有什么区别
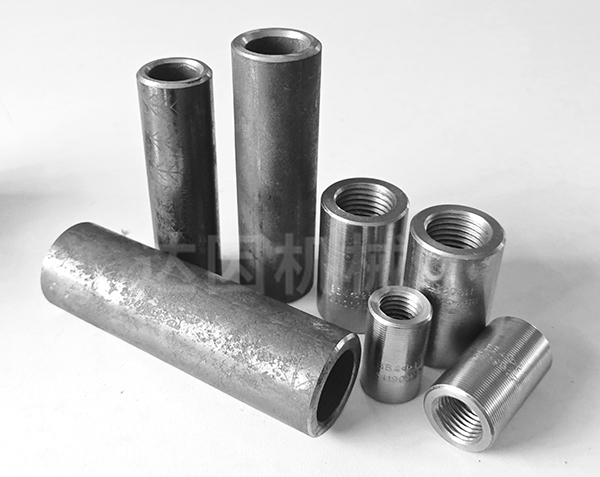
直螺纹套筒和冷挤压套筒的验收标准核心差异,本质是由两者完全不同的传力原理决定的:
直螺纹靠螺纹咬合传力,验收核心管控螺纹精度与拧紧力矩;
冷挤压靠套筒塑性变形抱紧钢筋横肋传力,验收核心管控挤压变形量与咬合密实度,两者在材料、外观、尺寸、现场安装、试验验收全流程都有明确区分。
原材料进场验收差异
直螺纹套筒:原材料必须采用45号碳素结构钢或对应牌号无缝钢管,硬度控制在180-220HB,保证螺纹加工后牙形强度达标,进场后必须用专用螺纹塞规100%抽检通止规,通规全程旋入、止规旋入不超过3牙才算合格。
冷挤压套筒:原材料优先选用20号碳素结构钢,实测屈服强度控制在205-350MPa,重点检测材料延伸率,确保挤压时能充分塑性变形不开裂,进场后需抽样做硬度检测,硬度超标会直接导致挤压时套筒脆裂。
外观与尺寸验收差异
直螺纹套筒:重点检查两端内螺纹牙形饱满度,无缺牙、崩牙,套筒外径允许偏差仅±0.5mm,两端螺纹同轴度偏差≤0.5mm,表面不能有影响螺纹旋合的锈蚀、毛刺。
冷挤压套筒:重点检查内壁防滑压纹均匀完整,无裂纹、氧化腐蚀痕迹,除常规外径、壁厚检测外,必须额外核验套筒长度与钢筋插入深度标记线,确保钢筋插入后两端预留挤压段长度一致。
现场安装验收差异
直螺纹套筒:核心管控拧紧力矩,不同规格钢筋对应明确的力矩值(如Φ25钢筋标准力矩为260N·m),用经校准的力矩扳手抽检,拧紧后单边外露有效螺纹严禁超过2个螺距,每批接头按10%比例做扭矩校核,不合格率超5%必须全数重拧。
冷挤压套筒:核心管控压痕参数,以Φ25钢筋为例,每侧压痕道数不少于5道,压痕小直径严格控制在37-39mm,单边压痕长度≥50mm,挤压顺序必须从套筒中间向两端逐道施压,严禁反向挤压导致钢筋端头对顶间隙超标。
力学试验验收差异
直螺纹套筒:验收批以500个接头为一批,每批随机截取3个实体接头做单向拉伸试验,重点考核螺纹咬合处的抗拉强度,Ⅰ级接头抗拉强度需达到钢筋母材标准值的1.1倍,高应力反复拉压试验考核螺纹连接的抗松脱性能。
冷挤压套筒:正式施工前必须先做现场工艺挤压试验,验证挤压力度、压痕道数适配性后才能大面积作业,拉伸试验重点考核套筒与钢筋之间的抗滑移性能,接头不能出现钢筋从套筒中拔出的滑移破坏,大变形反复拉压试验考核塑性咬合的抗疲劳性能。
景县达因机械有限公司
地址:河北省景县安陵镇工业区
电话:18632800123
官网:http://18617956666.com
选择达因,就是选择一份经得起时间考验的连接承诺
- 上一篇:冷挤压套筒现场施工验收标准
- 下一篇:没有了

 【微信沟通】
 【微信公众号】