 全国服务热线
嘉兴常见问题
嘉兴钢筋套筒常见质量通病现场排查清单
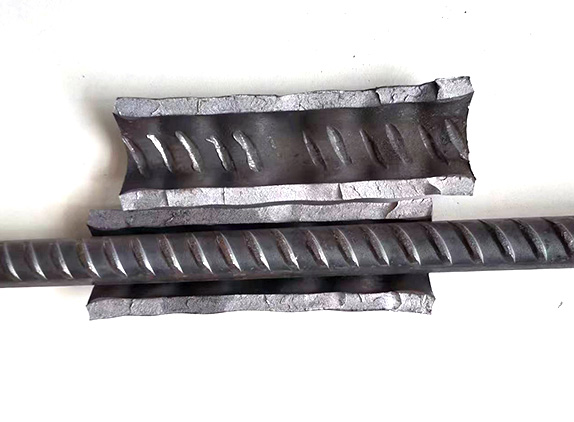
一、压接裂纹问题
典型表现:套筒表面出现肉眼可见的纵向、横向裂纹,两端倒角区域、筒身成型接缝处、筒身中部易出现开裂;部分带细微裂纹的套筒受力后会直接崩裂,接头抗拉性完全失效。
现场排查要点:
自然光下手持套筒360°转动,逐根肉眼初查,起皮厚锈、表面龟裂的直接判定不合格。
同批次按10%比例抽样,用10倍放大镜扫描内外筒壁,排查肉眼难辨的隐形微裂纹。
重点核查压接后套筒压痕周边,确认无挤压应力导致的新生裂纹。
二、脱扣(螺纹咬合失效)问题
典型表现:套筒与钢筋螺纹连接后出现松动,外露螺纹超过2扣,受拉时钢筋与套筒发生相对滑脱,抗拔力下降15%-20%。
现场排查要点:
用环通规、止规检测丝头,止规旋入深度≤3P(P为螺距),不合格丝头直接剔除。
核对力矩扳手校准记录,按对应钢筋规格的标准力矩(如Φ25钢筋需230N·m)复拧接头,无松动为合格。
检查丝头有效长度,Φ25钢筋对应丝头长度不得小于28mm,缺牙累计长度不得超过1扣周长的1/2。
三、轴向偏移超标问题
典型表现:两根钢筋对接后端面未处于套筒中间位置,轴向错位超过1P(螺距),有效传力长度不足,接头受力时易发生单侧断裂。
现场排查要点:
施工前在钢筋上画出定位标记,核验钢筋插入套筒的深度,端头距套筒中点偏差不得超过10mm。
对接完成后测量套筒两端外露螺纹长度,两侧差值超过2扣即为轴向偏移超标。
检查钢筋端头是否与轴线垂直,无马蹄形、翘曲变形,避免因端面倾斜导致对接偏移。
四、压痕深度不一致问题
典型表现:冷挤压套筒表面压痕深浅差异明显,局部压痕过浅咬合不足,局部压痕过深导致筒壁过度变形,接头整体受力不均。
现场排查要点:
检查挤压油泵与管线,无漏油导致的泵压波动,油压表定期标定误差在允许范围内。
核对钢筋伸入长度,无局部压空、钢筋未到位的情况,压接道数与工艺要求完全一致。
用游标卡尺测量各压痕处套筒外径,*小外径不得小于原外径的0.8倍,同接头压痕深度差不超过2mm。
五、补充通用核验项
所有接头完成排查后,按每500个接头为一个验收批,随机抽取3个试件做单向拉伸试验,同时确认接头弯折角≤4°,无肉眼可见裂纹,全部合格后方可通过验收。
景县达因机械有限公司
地址:河北省景县安陵镇工业区
电话:18632800123
官网:http://18617956666.com
选择达因,就是选择一份经得起时间考验的连接承诺
- 上一篇:直螺纹套筒和冷挤压套筒的验收标准分别有什么区别
- 下一篇:没有了

 【微信沟通】
 【微信公众号】